
 EN



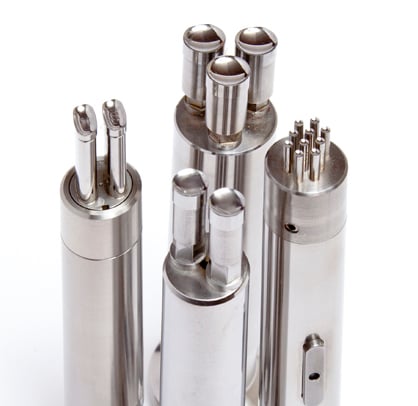
Dans la fabrication à grande échelle, la relation entre appuyer la conception des outillages et la production est directe, mesurable et souvent sous-estimée. Chaque décision prise lors de la phase de conception des outillages de presse — du choix des matériaux à la géométrie de la matrice — entraîne des conséquences en aval qui influencent le nombre de pièces de qualité qu’un atelier peut produire par poste de travail. Lorsque les outillages de presse sont conçus en tenant compte de l’efficacité de la production, les fabricants acquièrent un avantage concurrentiel qui s’accumule au fil du temps.

Comprendre comment outillage pour presse la conception qui se traduit par des résultats réels en production exige l'examen de plusieurs facteurs interconnectés : la configuration des matrices, l'écoulement du matériau, les tolérances de jeu et l'accessibilité pour l'entretien. Chacun de ces éléments influe sur la régularité des performances des outillages de presse au cours de longues séries de production. Cet article analyse les principales dimensions de conception qui déterminent si vos outillages de presse soutiennent ou limitent vos objectifs de production.
Configuration des matrices et son rôle dans le débit de production
Outils de presse progressifs par rapport aux outils de presse à simple étape
La configuration des outillages de presse constitue l’une des décisions de conception les plus déterminantes qu’un outilleur puisse prendre. Les outillages de presse progressifs permettent d’effectuer plusieurs opérations — découpage, formage, perçage et ébavurage — au cours d’un seul cycle de course. Cela augmente considérablement le nombre de pièces finies produites par minute par rapport aux outillages de presse à simple étape. Dans les environnements de production à haut volume, les outillages de presse progressifs constituent presque toujours l’approche privilégiée, car ils éliminent la nécessité de transférer les pièces entre des stations distinctes.
Les outillages de presse à un seul stade, bien que plus simples et moins coûteux à l’achat, nécessitent une manipulation manuelle plus importante entre les opérations. Cela crée des goulots d’étranglement et augmente le temps de cycle par pièce. Lorsque les volumes de production sont modérés ou lorsque la géométrie de la pièce est trop complexe pour être traitée avec des outillages de presse progressive, les outillages de presse à matrice composée peuvent offrir un compromis équilibré. La décision concernant la configuration détermine directement le plafond de production réellement réalisable avec les outillages de presse.
Efficacité de la disposition de la bande dans les outillages de presse
Dans les outillages de presse progressifs, la disposition de la bande détermine la façon dont la matière première est consommée et le nombre de pièces pouvant être obtenues par pied linéaire de bobine. Une disposition optimisée de la bande dans l’outillage de presse permet de minimiser les pertes de matière tout en préservant l’intégrité structurelle de la bande pendant l’alimentation. Une disposition médiocre de la bande oblige l’outillage de presse à fonctionner à des vitesses réduites afin d’éviter le flambage ou les mauvais positionnements de la bande, ce qui réduit directement la production. Les ingénieurs expérimentés en outillage de presse consacrent un temps considérable à la simulation de la disposition de la bande avant toute découpe d’acier.
Tolérances de jeu et cohérence de la qualité des pièces
Comment le jeu entre poinçon et matrice influence les performances de l’outillage de presse
Jeu entre le poinçon l’ajustage entre la matrice et le poinçon dans les outillages de presse constitue l’un des paramètres les plus exigeants sur le plan technique à régler correctement. Si le jeu de l’outillage de presse est trop faible, l’emboutissage génère un évasement excessif (bavure) et l’usure des outils s’accélère rapidement, entraînant des arrêts imprévus pour maintenance et révision de l’outillage de presse, ainsi que des opérations de reprise. Si le jeu de l’outillage de presse est trop important, les dimensions des pièces deviennent incohérentes et des opérations secondaires peuvent être nécessaires pour respecter les tolérances. Dans les deux cas, la production effective diminue, car l’outillage de presse ne peut fonctionner à pleine vitesse sans générer de pièces défectueuses.
Le jeu correct pour les outillages de presse dépend du type de matériau, de l’épaisseur du matériau et de la qualité requise des bords sur la pièce finie. Pour les matériaux plus durs, tels que les aciers à haute résistance, les outillages de presse nécessitent généralement un jeu plus serré ainsi que des nuances d’acier à outils plus dures afin de garantir une constance durable sur de longues séries. Des jeux calibrés avec précision pour les outillages de presse permettent à l’outil de fonctionner aux vitesses de course nominales sans compromettre la précision dimensionnelle, ce qui constitue le fondement d’une production à haut rendement et durable.
Traitement de surface et résistance à l’usure des outillages de presse
Les traitements de surface appliqués aux composants des outillages de presse — tels que le revêtement en nitrure de titane ou la trempe complète — prolongent considérablement la durée de vie à l’usure de l’outillage. Un outillage de presse plus résistant à l’usure implique moins d’interventions de maintenance planifiées et moins d’arrêts imprévus. Lorsque les surfaces de l’outillage de presse résistent au grippage et à l’adhérence, le matériau s’écoule de façon plus prévisible dans la matrice, ce qui réduit la fréquence des retraits de copeaux et des défauts sur les pièces. Cela se traduit directement par une production nette accrue par cycle de fabrication.
Le choix des revêtements appropriés pour l’outillage de presse exige d’adapter la dureté et la lubrification du revêtement au matériau spécifique à emboutir. L’outillage de presse utilisé sur des matériaux abrasifs, comme l’acier inoxydable, bénéficie de revêtements plus durs, tandis que l’outillage de presse destiné à l’aluminium mou peut privilégier des propriétés anti-adhérentes. Effectuer le bon choix de traitement de surface dès la phase de conception permet d’éviter une dégradation prématurée de l’outillage de presse en production.
Accessibilité de la maintenance et incidence sur la disponibilité
Conception d'outillages de presse pour des changements rapides
La production n'est pas uniquement déterminée par la vitesse à laquelle l'outillage de presse fonctionne lorsqu'il est en service — elle dépend tout autant de la rapidité avec laquelle cet outillage peut être installé, réglé et remis en service après une maintenance. Un outillage de presse conçu avec des systèmes d'inserts modulaires permet de remplacer les parties usées sans avoir à retirer ni à démonter entièrement l'outillage. Cela réduit considérablement le temps de changement et permet de maintenir l'outillage de presse en production pendant de plus longues périodes continues.
Un outillage de presse conçu pour des programmes de changement rapide de matrices permet aux fabricants de réduire le temps de préparation de plusieurs heures à quelques minutes. Des plaques de base normalisées pour l'outillage de presse, des systèmes d'alignement guidés et des hauteurs de matrices préréglées contribuent tous à accélérer les transitions entre les séries. Lorsque l'outillage de presse prend en charge un changement rapide, les installations peuvent produire des petites séries sans compromettre l'efficacité globale de la production, ce qui améliore également la flexibilité de planification.
Fonctionnalités de surveillance intégrées dans les outillages de presse
Les outillages de presse modernes intègrent de plus en plus des capacités de détection qui permettent aux opérateurs de repérer, en temps réel, l’usure, le désalignement et les conditions de charge anormales. Lorsque les outillages de presse sont équipés de capteurs de force ou de proximité, les équipes de production peuvent intervenir avant qu’une défaillance d’outil ne provoque une importante série de pièces défectueuses. Cette approche proactive de la gestion des outillages de presse protège la qualité de la production et évite le gaspillage lié à de grands lots de rebuts.
L’intégration de la technologie des capteurs dans outillage pour presse nécessite une planification dès la phase de conception, et non comme une mesure réactive. Les éléments de fixation des capteurs, les canaux d’acheminement des câbles et les points de connexion des données doivent être intégrés à la structure des outillages de presse avant la fabrication de l’outil. L’ajout ultérieur de matériel de surveillance sur des outillages de presse existants est coûteux et souvent peu pratique, ce qui explique pourquoi une conception proactive des outillages de presse surpasse systématiquement les approches réactives de maintenance en termes de performances de production.
Questions fréquentes
Quel est le facteur le plus important dans la conception des outillages de presse pour obtenir un rendement de production élevé ?
Le facteur le plus déterminant est la configuration de la matrice. Les outillages de presse progressifs, capables d’effectuer plusieurs opérations par coup, permettent d’atteindre les taux les plus élevés de pièces par minute. Couplés à une disposition optimisée de la bande et à des réglages précis des jeux, des outillages de presse bien configurés créent les conditions nécessaires à un rendement élevé durable.
À quelle fréquence les outillages de presse doivent-ils être inspectés au cours d’une série de production ?
La fréquence des inspections dépend du type de matériau, du volume de production et de la complexité des outillages de presse. En tant que pratique générale, les outillages de presse doivent être inspectés à intervalles réguliers définis en nombre de coups, tels que déterminés lors de la phase de validation de conception. Les composants des outillages de presse soumis à une forte usure, tels que les poinçons et les repères de guidage, nécessitent généralement des contrôles plus fréquents que les éléments structurels.
Le design des outillages de presse peut-il être modifié une fois la production lancée ?
Des modifications mineures des outillages de presse, telles que des ajustements des jeux ou le remplacement d’inserts, peuvent souvent être effectuées pendant les fenêtres de maintenance planifiées. Toutefois, des changements importants du design des outillages de presse — par exemple la modification de la disposition de la bande ou la reconfiguration de la séquence des stations — nécessitent généralement de retirer l’outillage et de le renvoyer en outillerie. Une conception rigoureuse des outillages de presse avant le lancement de la production est toujours plus rentable que d’apporter des modifications en cours de série.
Table des matières
- Configuration des matrices et son rôle dans le débit de production
- Tolérances de jeu et cohérence de la qualité des pièces
- Accessibilité de la maintenance et incidence sur la disponibilité
-
Questions fréquentes
- Quel est le facteur le plus important dans la conception des outillages de presse pour obtenir un rendement de production élevé ?
- À quelle fréquence les outillages de presse doivent-ils être inspectés au cours d’une série de production ?
- Le design des outillages de presse peut-il être modifié une fois la production lancée ?