
 EN



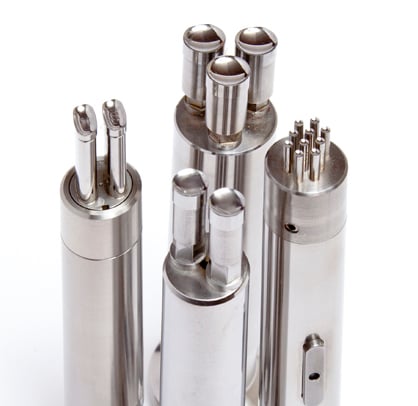
En la fabricación de gran volumen, la relación entre presionar el diseño de las herramientas de estampación y la producción es directa, medible y, con frecuencia, subestimada. Cada decisión tomada durante la fase de diseño de las herramientas de estampación —desde la selección de materiales hasta la geometría de la matriz— tiene consecuencias posteriores que afectan la cantidad de piezas de calidad que una instalación puede producir por turno. Cuando las herramientas de estampación se diseñan teniendo en cuenta la eficiencia de la producción, los fabricantes obtienen una ventaja competitiva que se acumula con el tiempo.

Entender cómo herramienta de prensado traducir el diseño a resultados reales de producción requiere examinar varios factores interconectados: la configuración de la matriz, el flujo de material, las tolerancias de holgura y la accesibilidad para el mantenimiento. Cada uno de estos elementos influye en qué tan consistentemente funcionan las herramientas de prensa durante largas series de producción. Este artículo analiza las dimensiones clave del diseño que determinan si sus herramientas de prensa apoyan o limitan sus objetivos de producción.
Configuración de la matriz y su papel en la tasa de producción
Herramientas de prensa progresivas frente a herramientas de prensa de una sola etapa
La configuración de las herramientas de estampación es una de las decisiones de diseño más trascendentales que puede tomar un fabricante de herramientas. Las herramientas progresivas de estampación permiten realizar múltiples operaciones —corte, conformado, perforación y recorte— dentro de un solo ciclo de golpe. Esto aumenta drásticamente la cantidad de piezas terminadas producidas por minuto en comparación con las herramientas de estampación de una sola etapa. En entornos de producción de alto volumen, las herramientas progresivas de estampación son casi siempre el enfoque preferido, ya que eliminan la necesidad de transferir las piezas entre estaciones separadas.
Las herramientas de estampación de una sola etapa, aunque son más sencillas y menos costosas inicialmente, requieren una mayor manipulación manual entre operaciones. Esto genera cuellos de botella y aumenta el tiempo de ciclo por pieza. Cuando los volúmenes de producción son moderados o cuando la geometría de la pieza es demasiado compleja para las herramientas de estampación progresiva, las herramientas de estampación compuesta pueden ofrecer un compromiso equilibrado. La decisión sobre la configuración define directamente el límite máximo de producción que las herramientas de estampación pueden entregar de forma realista.
Eficiencia del diseño de la tira en las herramientas de estampación
En las herramientas de estampación progresiva, el diseño de la tira determina cómo se consume el material en bruto y cuántas piezas pueden extraerse por pie lineal de rollo. Un diseño optimizado de la tira en las herramientas de estampación minimiza el desperdicio de material, manteniendo al mismo tiempo la integridad estructural de la tira durante la alimentación. Un diseño deficiente de la tira obliga a las herramientas de estampación a operar a velocidades reducidas para evitar el pandeo o la alimentación incorrecta de la tira, lo que reduce directamente la producción. Ingenieros experimentados en herramientas de estampación dedican una cantidad significativa de tiempo a la simulación del diseño de la tira antes de cortar cualquier acero.
Tolerancias de holgura y consistencia de la calidad de las piezas
Cómo afecta la holgura entre punzón y matriz al rendimiento de las herramientas de estampación
Holgura entre el perforación y el juego de la herramienta de prensa es uno de los parámetros técnicos más exigentes de configurar correctamente. Si el juego de la herramienta de prensa es demasiado estrecho, el rebabado excesivo y el desgaste de la herramienta se aceleran rápidamente, lo que provoca paradas no planificadas para el mantenimiento de la herramienta de prensa y retrabajos. Si el juego de la herramienta de prensa es demasiado amplio, las dimensiones de la pieza se vuelven inconsistentes y pueden requerirse operaciones secundarias para cumplir con las tolerancias. Cualquiera de estas condiciones reduce la producción efectiva, ya que la herramienta de prensa no puede funcionar a velocidad máxima sin generar piezas defectuosas.
El juego correcto para las herramientas de prensa depende del tipo de material, del espesor del material y de la calidad requerida del borde en la pieza terminada. Para materiales más duros, como el acero de alta resistencia, las herramientas de prensa suelen requerir un juego más estrecho y grados de acero para herramientas más duros, a fin de mantener una consistencia estable durante largas series de producción. Un juego calibrado adecuadamente en las herramientas de prensa permite que estas operen a las velocidades nominales de carrera sin comprometer la precisión dimensional, lo cual constituye la base de una producción sostenible de alto rendimiento.
Tratamiento superficial y resistencia al desgaste en las herramientas de prensa
Los tratamientos superficiales aplicados a los componentes de las herramientas de prensa —como el recubrimiento de nitruro de titanio o la temple total— amplían significativamente la vida útil por desgaste de la herramienta. Las herramientas de prensa más resistentes al desgaste implican menos intervenciones programadas de mantenimiento y menos paradas imprevistas. Cuando las superficies de las herramientas de prensa resisten el agarre y la adherencia, el material fluye de forma más predecible a través de la matriz, lo que reduce la frecuencia de arrastre de escorias y defectos en las piezas. Esto se traduce directamente en una mayor producción neta por ciclo de fabricación.
La selección de recubrimientos adecuados para las herramientas de prensa requiere adaptar la dureza y la lubricidad del recubrimiento al material específico que se estampe. Las herramientas de prensa utilizadas con materiales abrasivos, como el acero inoxidable, se benefician de recubrimientos más duros, mientras que las herramientas de prensa empleadas con aluminio blando pueden priorizar propiedades antiadherentes. Elegir el tratamiento superficial adecuado en la fase de diseño evita la degradación prematura de las herramientas de prensa durante la producción.
Accesibilidad para el mantenimiento e impacto en la disponibilidad
Diseño de utillajes para prensas con cambio rápido
La producción no depende únicamente de la velocidad a la que funcionan los utillajes para prensas durante su operación, sino que también está determinada en igual medida por la rapidez con la que se pueden instalar, ajustar y devolver a servicio tras el mantenimiento. Los utillajes para prensas diseñados con sistemas modulares de insertos permiten sustituir las secciones desgastadas sin necesidad de extraer ni desmontar por completo todo el utillaje. Esto reduce drásticamente el tiempo de cambio y mantiene los utillajes para prensas en producción durante períodos continuos más largos.
Los utillajes para prensas diseñados para programas de cambio rápido de matrices permiten a los fabricantes reducir el tiempo de preparación de horas a minutos. Las placas base estandarizadas para utillajes de prensa, los sistemas de alineación guiada y las alturas preestablecidas de las matrices contribuyen todos a transiciones más rápidas entre distintas series de producción. Cuando los utillajes para prensas admiten un cambio rápido, las instalaciones pueden ejecutar lotes más pequeños sin sacrificar la eficiencia general de la producción, lo que también mejora la flexibilidad de programación.
Funciones de supervisión integradas en las herramientas de prensa
Las herramientas modernas para prensas incorporan cada vez más capacidades de detección que permiten a los operarios identificar desgaste, desalineación y condiciones anormales de carga en tiempo real. Cuando las herramientas de prensa están equipadas con sensores de fuerza o de proximidad, los equipos de producción pueden intervenir antes de que un fallo de la herramienta provoque una gran cantidad de piezas defectuosas. Este enfoque proactivo para la gestión de las herramientas de prensa protege la calidad de la producción y evita el desperdicio asociado a grandes lotes de piezas rechazadas.
Integración de la tecnología de sensores en herramienta de prensado requiere planificación en la etapa de diseño, no como una medida posterior. Las características para el montaje de sensores, los canales para el tendido de cables y los puntos de conexión de datos deben integrarse en la estructura de las herramientas para prensa antes de fabricar la herramienta. Instalar hardware de monitoreo en herramientas para prensa ya existentes es costoso y, con frecuencia, poco práctico; por eso, un diseño anticipado de herramientas para prensa supera sistemáticamente a los enfoques reactivos de mantenimiento en métricas de producción.
Preguntas frecuentes
¿Cuál es el factor más importante en el diseño de herramientas para prensa para lograr una alta producción?
El factor individualmente más determinante es la configuración de la matriz. Las herramientas para prensa progresiva que realizan múltiples operaciones por golpe ofrecen las tasas más altas de piezas por minuto. Combinadas con un diseño optimizado del avance de la tira y ajustes precisos de holguras, unas herramientas para prensa bien configuradas crean las condiciones necesarias para mantener una producción elevada de forma sostenida.
¿Con qué frecuencia se deben inspeccionar las herramientas para prensa durante una serie de producción?
La frecuencia de inspección depende del tipo de material, del volumen de producción y de la complejidad de las herramientas para prensa. Como práctica general, las herramientas para prensa deben inspeccionarse a intervalos regulares definidos por el número de golpes, establecidos durante la fase de validación del diseño. Los componentes de las herramientas para prensa sujetos a alto desgaste, como los punzones y los guías, suelen requerir controles más frecuentes que los elementos estructurales.
¿Se puede modificar el diseño de las herramientas para prensa una vez iniciada la producción?
Las modificaciones menores del diseño de las herramientas para prensa, como ajustes de holgura o sustitución de insertos, suelen realizarse durante las ventanas programadas de mantenimiento. Sin embargo, los cambios importantes en el diseño de las herramientas para prensa —por ejemplo, la modificación del diseño de la tira o la reconfiguración de la secuencia de estaciones— normalmente requieren retirar la herramienta y devolverla al taller de herramientas. Planificar exhaustivamente el diseño de las herramientas para prensa antes de iniciar la producción siempre resulta más rentable que realizar modificaciones durante la ejecución.
Tabla de contenidos
- Configuración de la matriz y su papel en la tasa de producción
- Tolerancias de holgura y consistencia de la calidad de las piezas
- Accesibilidad para el mantenimiento e impacto en la disponibilidad
-
Preguntas frecuentes
- ¿Cuál es el factor más importante en el diseño de herramientas para prensa para lograr una alta producción?
- ¿Con qué frecuencia se deben inspeccionar las herramientas para prensa durante una serie de producción?
- ¿Se puede modificar el diseño de las herramientas para prensa una vez iniciada la producción?